


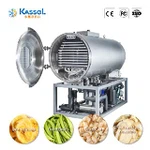



Tyhjiöpakastekuivauskone
Tyhjiöpakastekuivauskone
Elintarvikkeiden pakastekuivainten koko pakastekuivausprosessi on pohjimmiltaan lämmön ja massan muunnos, joka tapahtuu samanaikaisesti. Sekä lämmön että massan muunnosnopeus vaikuttavat pakastekuivauksen nopeuteen. Kaikki lämmön ja massan muuttumiseen vaikuttavat tekijät vaikuttaisivat kuivumisnopeuteen. Selitän syyt seuraavassa osassa.

1. Raaka-aineiden tila
Raaka-aineiden tila voidaan jakaa kahteen tyyppiin, jotka ovat nestemäisiä ja kiinteitä. Kiinteällä olomuodolla ja nesteen pitoisuudella on valtava vaikutus kuivausprosessin nopeuteen.
2. Esijäädytysnopeus
Kiteytyminen pakastuksen aikana vaikuttaisi jäätymisnopeuteen ja kuivatun tuotteen liukenemisnopeuteen. Erot pikapakastuksen ja hitaan pakastuksen välillä ovat seuraavat: pikapakastus tuottaa pienempiä jääkiteitä, kun taas hidas pakastus tuottaa suurempia jääkiteitä. Suuret jääkiteet ovat edullisia sublimaatioon, kun taas pienet jääkiteet ovat epäsuotuisia sublimaatiolle. Nopea jäätyminen johtaa alhaiseen sublimaationopeuteen ja nopeaan desorptionopeuteen. Hidas jäätyminen johtaa nopeaan sublimaatioon ja hitaaseen resoluutionopeuteen.

3. Raaka-aineiden koko
Kun materiaali pakastekuivataan elintarvikkeiden pakastekuivauskoneessa, on tietty pinta-alan suhde materiaalin paksuuteen sen jälkeen, kun se on jaettu säiliöihin, eli pakastekuivaus liittyy lastaustilavuuteen. Pieni pinta-ala ja paksuus suosivat veden sublimaatiota, helppoa pakastekuivausta ja hyvää laatua. Kuivattaessa yksikköpinta-alustalle aiheutuva raskas kuivauskuormitus on tärkeä tekijä kuivausajan määrittämisessä. Yleisesti ottaen mitä ohuempi materiaalikertymä on, sitä nopeampi on lämmön ja massan siirtonopeus ja sitä lyhyempi kuivumisaika. Ohut materiaalipaksuus johtaa kuitenkin pienempään kuivausmateriaaliin erää kohden pakastekuivattua pinta-alayksikköä kohti, mikä on epäedullista lisäämään tuottoa pakastekuivattua pinta-alayksikköä ja aikayksikköä kohti.
4. Paine kuivauskammiossa
Painetaso elintarvikekylmäkuivatuslaitteen kuivauskammiossa vaikuttaa lämmön ja massan siirtonopeuteen. Massansiirrossa mitä pienempi paine, sitä parempi, kun taas lämmönsiirrossa mitä korkeampi paine, sitä parempi. Massansiirtonopeus määräytyy pääasiassa sublimaatiorajapinnan ja kuivan kerroksen pinnan lämpötilan ja paineen mukaan. Vesihöyryn poistumisnopeuden lisäämiseksi kuivassa kerroksessa on ensinnäkin nostettava sublimaatiorajapinnan lämpötilaa vesihöyryn paineen nostamiseksi rajapinnalla. Toinen on parantaa kuivauskammion alipaineastetta ja vähentää höyryn painetta kuivauskerroksen pinnalla.
5. Lämmönsiirtotila Lämmönsiirtotila
Perinteisen luokituksen mukaan voidaan jakaa: johtuminen, konvektio, lämpösäteily ja keskilämmitys. Koska sublimaatiokuivausprosessiin liittyy lämmön ja massan (vesihöyryn) siirto, kuivausnopeuteen vaikuttaa suuresti se, mikä lämmönsiirtomenetelmä valitaan lämmön siirtämiseksi tehokkaammin materiaaliin.
Parametrit:
Malli | KFD-1 |
Kapasiteetti (kg/erä) | 10 |
Hyllyalue (㎡) | 1.1 |
Hyllyn koko (mm) | 500*400 |
Hyllymäärä (kerros) | 5+1 |
hyllyn lämpötila ( aste ) | -60 - +70 |
Veden sieppauslämpötila ( aste ) | -65±5 |
Suurin saalisvesi (kg) | 15 |
Lopullinen tyhjiö | 1 |
Sähkö (kw) | 12 |
Koko (mm) | 2200*1000*2000 |
Paino (kg) | 1500 |


Suositut Tagit: tyhjiökuivauskone, Kiina, tehdas, toimittajat, valmistajat, räätälöity, hinta, valmistettu Kiinassa
Saatat myös pitää


Lähetä kysely